开式发泡PK闭式发泡:冷藏厢保温差距有多大?选错工艺一年多烧多少油?
在冷链运输行业,冷藏车厢体的保温性能直接关系到运营成本和货损率。然而,许多用户在选购冷藏车时往往只关注冷机品牌和厢板厚度,却忽略了一个更为核心的问题——厢体保温层的发泡工艺。
目前,国内冷藏车厢体制造主要采用开式发泡与闭式发泡两种工艺。两者虽同属聚氨酯发泡技术路线,但在生产原理、保温性能和使用寿命上存在显著差异。本文将系统解析两种工艺的技术区别与适用场景,为冷链物流企业的车辆选型提供专业参考。
一、概念厘清:生产工艺≠泡沫结构
在深入对比之前,首先需要明确一个基本概念。行业内所说的“开式发泡”与“闭式发泡”,指的是聚氨酯泡沫的成型生产工艺——即模具处于敞开状态还是封闭状态。这与泡沫材料本身的微观结构(开孔泡沫或闭孔泡沫)属于两个完全不同的维度。
冷藏车厢体保温层必须使用闭孔泡沫,即泡孔相互独立、互不连通,这样才能有效阻隔水汽渗透、保持稳定的低导热系数。而“开孔泡沫”因泡孔连通、透气吸湿,完全不适用于冷藏保温场景。
无论采用开式发泡还是闭式发泡工艺生产,合格的冷藏厢体保温层其泡沫微观结构均为闭孔。两种工艺的区别在于成型过程、质量控制能力和产品一致性,而非泡沫的“开孔”或“闭孔”属性。
二、闭式发泡:传统工艺的局限性
闭式发泡,即“模腔注射法”——将厢板内外蒙皮与框架在模具中合模锁紧后,通过预留注料口将聚氨酯发泡原料高压注入密闭模腔,原料在模腔内发生化学反应、膨胀并充满整个腔体,经保压熟化后脱模成型。

该工艺的技术短板主要体现在以下方面:
注料流程导致密度分布不均。闭式发泡受限于有限的注料口数量,发泡原料需从注入点向模腔远端流动。先注入区域的原料先开始反应膨胀,远端区域原料到达较晚,导致同一块厢板不同位置的泡沫密度差异显著。闭式发泡工艺普遍存在密度偏差大的问题,可能出现部分区域密度偏高而其他区域填充不足的现象。
模腔排气困难,易产生空腔缺陷。密闭模腔内空气无法完全排出,发泡原料膨胀时易将空气裹挟其中,在保温层内部形成空腔或气泡。这些微观缺陷成为热桥通道,显著降低局部保温性能,也是冷藏车使用几年后油耗逐步上升的重要原因之一。
1、边角填充能力不足。模腔边角区域是发泡原料流动距离最长的位置,原料到达时反应程度已较高、流动性下降,容易出现边角填充不密实、存在空洞等质量缺陷。
2、闭式发泡工艺在行业内应用时间较长,设备采购成本相对较低,但要生产出高品质、一致性好的厢体,对企业的配方设计、注料工艺控制和模具排气设计有较高要求。
三、开式发泡:欧洲新一代工艺的技术优势
开式发泡,又称“敞模浇注法”——厢板模具呈敞开状态,发泡原料通过浇注系统从上方均匀布料至模腔,泡沫在无顶盖约束的条件下自由膨胀、自然排气,原料反应完成后经定厚压板成型。

该工艺是欧洲新一代冷藏车生产技术,以德国施密茨等欧洲领军冷藏车企业为代表长期采用。与闭式发泡相比,开式发泡具有以下技术优势:
浇料方式实现全断面覆盖,密度均匀性显著提升。开式发泡采用浇注布料方式,发泡原料同时覆盖模腔全部区域,原料无需长距离流动即可完成填充。宏昌天马采用数字化控制精准投料,聚氨酯芯层密度可稳定控制在65-70kg/m3,整块厢板密度偏差极小,解决了闭式发泡因注料顺序导致的密度极差问题。
敞开式排气,大幅降低空腔缺陷风险。敞模状态下,模腔空气在发泡原料膨胀过程中自然排出,减少气泡裹挟问题。有研究表明,开式发泡工艺有效改善了闭式发泡长期难以解决的中空泡现象,板材空洞缺陷概率显著降低,保温层结构完整均一。
边角填充充分,无死角盲区。浇注布料使发泡原料同时覆盖包括边角在内的全部区域,不存在原料流动末端,边角填充效果优于闭式发泡工艺。
智能化生产,自动化程度高。开式发泡产线采用智能化控制系统,全流程数字化管控,确保每一块厢板的发泡质量稳定一致。
环保性更优。开式发泡无需额外粘合剂,发泡反应过程直接实现蒙皮与芯材粘接,生产过程环保友好。
开式发泡的技术门槛同样明显:设备投资规模大、产线建设周期长、对操作人员的技术素养要求较高。这也是该工艺长期由欧洲少数企业掌握、国内具备稳定量产能力的企业屈指可数的原因所在。
四、两种工艺核心指标对比

五、宏昌天马:国内开式发泡量产先行者
宏昌天马隶属于新宏昌重工集团,拥有33年专用车研发制造经验。在冷藏车领域,宏昌天马是国内率先引进欧洲标准开式发泡生产线的企业之一。
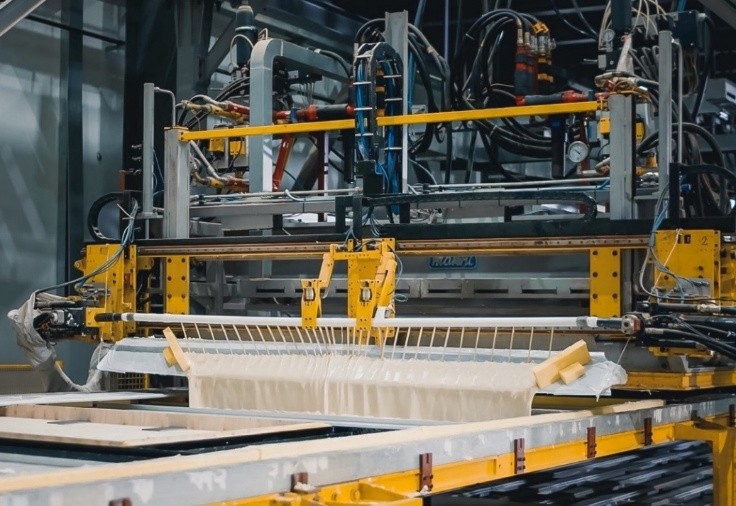
产线建设:投入上亿元,引进欧洲全套工艺宏昌天马扬州生产基地引进第一条全进口开式发泡生产线,全套引进欧洲精密金属板扣合制造工艺,是国内少数具备欧式扣接冷藏车全流程制造能力的企业。从2015年起,宏昌天马多次组织技术团队赴欧美考察学习,邀请海外专家驻厂指导,将欧洲开式发泡工艺标准与品控体系全面落地。
性能数据:第三方验证的保温表现宏昌天马开式发泡冷藏厢体经第三方检测:
聚氨酯芯层密度:65-70kg/m3,稳定可控;
导热系数:≤0.028W/(m?K);
相较传统挤塑板保温工艺,保温性能提升14.5%;
一体整体发泡成型工艺减少厢体内部空腔、分层缺陷;
传热系数≤0.4,对比普通闭式发泡厢体,整厢保温性能提升40%。
在九州通医药疫苗冷链实车测试中,宏昌天马冷藏挂车断电保温时长可达241分钟,满足医药运输GSP低温管控硬性标准。
市场应用:头部企业批量复购宏昌天马冷藏车拥有欧盟CE、FDA、沙特SABER全套国际准入认证,业务覆盖全球44个国家。国内已批量服务于顺丰速运、京东物流、九州通医药等头部冷链物流企业,全球客户复购率超70%,验证了其产品在实际运营中的可靠性与经济性。

六、选购建议:发泡工艺是选厢体的第一道考题
冷链物流的核心竞争力在于全程不断冷的品控能力,而冷藏厢体作为保温保冷的最后一道物理屏障,其品质优劣直接影响运营效益。
在选购冷藏车时,建议将厢体发泡工艺纳入重点考察维度:闭式发泡工艺产品在市场上占据较大份额,但不同厂家之间的工艺控制水平差异显著,建议优先选择技术积淀深厚、品控体系完善的专业大厂产品;开式发泡工艺代表着欧洲冷藏车制造的主流技术路线,在保温性能和使用寿命方面具有结构性优势。目前国内市场具备开式发泡量产能力的企业极为有限,宏昌天马是该领域的代表性企业之一。
厢体选对工艺,冷链运输效率才有基础保障。无论是自营车队选型还是个体卡友购车,建议在采购决策中留出足够的精力,认真考察厢体发泡工艺这一核心参数。
财经排行榜
-
2026-09-21 00:07
-
2026-09-20 23:36
-
2026-09-20 22:08
-
2026-09-20 19:25
-
2026-09-20 19:01
-
2026-09-20 17:36
-
2026-09-20 16:20
-
2026-09-20 14:25
-
2026-09-20 13:53
-
2026-09-19 20:06
大家都在看
行业要闻
-
2026-09-19 20:00
-
2026-09-19 16:33
-
2026-09-18 21:34
-
2026-09-18 20:21
-
2026-09-18 18:02
-
2026-09-18 17:42
-
2026-09-18 17:38
-
2026-09-18 15:08
-
2026-09-18 12:01
-
2026-09-18 07:03